在粮食产后处理环节,烘干是确保谷物安全储存、减少霉变损失的关键一步。对于日处理量需求达到100吨的规模化用户而言,选择一套高效、节能且适应多粮种的烘干设备至关重要。目前市场上主流的方案包括低温混流式烘干机和回转滚筒干燥机,两者在原理、适用场景及厂家选择上各有侧重。
一、100吨级烘干需求的现实考量
日处理100吨(通常按24小时连续或批次作业计算)属于中型至大型粮食处理规模,常见于粮食收储中心、大型家庭农场、米业加工厂及农业合作社。这一量级要求设备具备以下特性:
- 连续作业能力:能够匹配收割季高强度的进粮节奏,故障率低。
- 多粮种适应性:需兼容水稻、玉米、小麦、大豆等不同形状与水分特性的谷物。
- 热效率与爆腰率控制:尤其对于水稻,必须严格控制烘干温度与速率,降低裂纹率(爆腰率),保证后续加工品质。
二、低温混流式烘干机:品质优先的优选方案
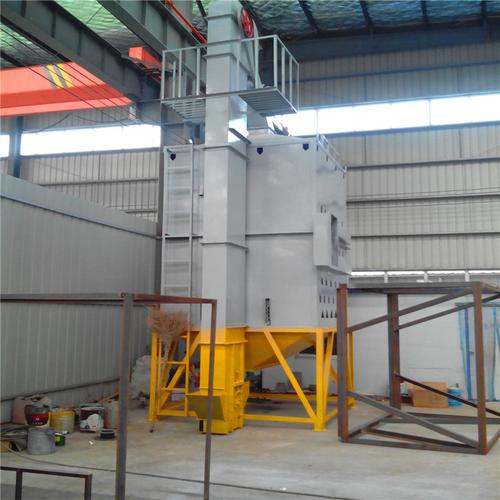
低温混流式烘干机是目前国内外谷物烘干领域应用最广的技术之一。其核心原理是利用热风穿过多层角状盒组成的混流通道,使谷物在缓慢下行过程中与热风进行充分而温和的热交换。
技术特点
- 低温缓苏工艺:热风温度通常控制在45-60℃,配合缓苏段设计,使谷粒内部水分向外迁移有时间缓冲,极大降低了水稻爆腰率和玉米应力裂纹。
- 混流循环:气流方向在交替排列的角状盒间不断改变,提高了干燥均匀性,避免局部过干或过湿。
- 一机多用:通过调整风温、风量和排粮速度,可适应水稻、小麦、玉米等多种作物。
选型建议
对于100吨/日处理量,典型配置为2-4台单机容量25-50吨的混流式烘干机并联作业,或选用单台大型连续式混流烘干塔。需关注厂家是否具备针对不同粮种的智能温控模块和在线水分检测反馈系统。
厂家能力评估要点
- 是否具备完整的角状盒模具加工能力(直接影响气流均匀性);
- 温控系统精度与响应速度;
- 实际案例中水稻爆腰率增幅可否控制在2%以内;
- 是否提供热源方案(热风炉、蒸汽换热或空气源热泵)。
三、回转滚筒干燥机:大产量与特定物料的利器
回转滚筒干燥机通过倾斜旋转的圆筒,使谷物在筒内抄板的作用下不断扬起、散落,与并流或逆流的热气流充分接触。其结构简单、处理量大,尤其适合玉米、大豆等对爆腰不敏感的作物,或用于饲料用粮的快速降水。
技术特点
- 高蒸发强度:由于物料在筒内停留时间短(通常20-60分钟),可快速带走大量水分,单机处理能力轻松达到100吨/日以上。
- 对物料容错率高:不怕物料粘性强或杂质略多,适用于刚从田间收获、含杂较高的湿粮。
- 结构坚固:回转滚筒厂家通常具备大型车床与焊接能力,设备耐用性好。
局限性及适用建议
回转滚筒干燥机热风温度较高(80-120℃或更高),若用于水稻等易损粮种,需搭配逆流式低温段或采用顺逆流组合工艺,否则爆腰率会显著上升。因此,若主粮为水稻,应优先考虑低温混流式烘干机;若玉米、大豆占比超过70%,则可选用回转滚筒方案或组合线。
回转滚筒厂家遴选要点
- 筒体材质与壁厚(耐磨锰钢优于普通碳钢);
- 抄板结构与分布方式(影响扬料均匀性);
- 传动装置可靠性(大模数齿轮或托轮传动);
- 是否支持变频调速以柔性适应不同初始水分。
四、100吨烘干线配置实例对比
| 项目 | 低温混流式方案 | 回转滚筒式方案 |
|------|----------------|----------------|
| 主粮适宜性 | 水稻最佳,兼容麦、豆 | 玉米、大豆最佳 |
| 热风温度 | 45-60℃ | 80-120℃ |
| 水稻爆腰率 | 可控制在2%以下 | 若不特殊设计,易超5% |
| 设备占地面积 | 较大(需缓苏段) | 相对紧凑 |
| 投资成本 | 中高 | 中等 |
| 能耗水平 | 较低(热效率65-75%) | 中等(热效率55-65%) |
对于同时处理水稻与玉米的综合性收储中心,推荐采用低温混流式烘干机为主 + 回转滚筒干燥机为辅的组合方案,兼顾品质与产量。
五、厂家选择的核心建议
用户标注中的“低温混流式烘干厂家 回转滚”表明了对两类厂家的关注。实际洽谈时需把握:
- 要求带粮试机:用自家典型品种(如高水分稻谷)进行实地或远程视频试机,记录烘干速率、爆腰率、单位热耗。
- 核验案例真实性:联系同纬度、同粮种地区的现有用户,了解连续作业稳定性和售后响应速度。
- 明确能效指标:约定单位水分蒸发量的燃料或电力消耗保底值,避免“大马拉小车”。
- 审核安全与环保:热风炉排放是否达标,除尘系统是否齐全,设备是否具备过温报警与自动熄火保护。
- 全生命周期成本:综合比较售价、安装、能耗、易损件更换与人工维护成本。
###
100吨谷物烘干机选型没有唯一解,而是一场基于粮种结构、品质要求与运行成本的综合平衡。低温混流式烘干机在保留粮食品质方面优势显著,尤其适合水稻为主的场景;回转滚筒干燥机则以大产量和强通过性见长,适合玉米和大豆的规模化处理。用户应结合自身实际情况,优先与具备自主研发能力、粮种数据库完善且能提供成套热源方案的厂家展开合作,方能获得稳定可靠的产后减损保障。